

Published:
現場改善
セル生産方式とは?種類・導入手順と作業編成の具体例

セル生産方式は、1人または少人数の作業者が、まとまった範囲の工程を受け持つ生産方式です。部品や設備を近くに配置し、組立から検査までをつなげます。設備をU字に並べること自体が目的ではありません。
品種の切替や作業の受渡しを減らせる一方、担当範囲が広がるため、教育や作業負荷の確認が欠かせません。本記事では、自動車部品のユニット組立を例に、種類、向いている条件、導入手順を解説します。
- セル生産方式とは?ライン生産との関係
- セル生産の主な種類
- セル生産のメリット・デメリット
- セル生産が向いている条件と注意点
- ユニット組立でセル生産を導入する手順
- 1.対象品番と必要数量を決める
- 2.手作業・自動時間・歩行を分ける
- 3.配置と担当範囲を組み替える
- 4.教育してから同じ条件で試す
- 作業編成案を比較するときに残す情報
- よくある疑問
- U字に配置すればセル生産になりますか?
- 多能工化が完了するまで導入できませんか?
- まとめ:セル生産は作業編成と教育をセットで設計する
- 作業編成の分析と教育を支援する製造業特化の作業分析AI「Ollo Factory」
- 動画マニュアルAIで担当範囲の作業を標準化する
- 比較分析AIで作成した動画マニュアルを定着させる
- 稼働分析AIで手作業・歩行・待ちを可視化
- 改善提案AIで対策の候補を抽出する
- 作業姿勢評価AIで作業者の姿勢の負担を可視化する
セル生産方式とは?ライン生産との関係
ライン生産では、工程を複数の作業者や設備に分け、製品を順番に流します。セル生産では、比較的小さな単位に必要な作業を集め、担当者が複数の工程を受け持ちます。
セルの中に複数人がいる場合も、設備の自動運転を組み合わせる場合もあります。「1人で全て手作業する方式」と限定する必要はありません。工程のまとまりと担当の持ち方で考えます。
例えばユニット組立なら、部品のセット、締結、取出し、完成確認を一つのセルにまとめる案が考えられます。ただし、大型の共用設備や特別な検査がある場合は、セルの外に残す選択も必要です。
セル生産とライン生産については、セル生産方式とライン生産方式の違い|品種・数量・教育で選ぶをあわせてご参照ください。
セル生産の主な種類
方式 | 作業の受け持ち方 | 設計時の確認点 |
|---|---|---|
1人完結型 | 1人が一連の工程を担当する | 必要な技能の範囲、負担、欠員時の対応 |
分担型 | セル内を少人数で分けて担当する | 作業時間の偏り、受渡し、応援のしやすさ |
巡回型 | 担当者が複数の工程や設備を順に回る | 歩行、設備の完了待ち、立入り条件 |
インライン型 | 複数の工程やセルを直線状につなぎ、少人数で分けて担当する | 工程間の作業時間の偏り、セル間の受渡しと仕掛品、1か所の停止が全体に及ぼす影響 |
インライン型は、ライン生産方式とセル生産方式の中間的な形態です。セルのように担当範囲をまとめつつ、工程をつないで流すため、ライン生産と同じく工程間のバランスの確認が欠かせません。
名称や分類は現場によって異なります。型を先に選ぶより、必要な数量を、品質と安全を保ってつくれる担当範囲を決めることが大切です。
セル生産のメリット・デメリット
メリットに関しては以下の3点が挙げられます。
導入コストを抑えられる
品種の切替・作業の受渡しの負担を減らせる
多能工化が進みやすくなる
多能工化については、多能工化の進め方|スキルマップから育成順を決める方法をあわせてご参照ください。
一方、デメリットに関しては以下の2点が挙げられます。
教育に時間がかかる
工数管理が複雑になりやすい
セル生産が向いている条件と注意点
品種変更があり、複数の作業をまとめることで受渡しや仕掛品を減らせる工程は、検討対象になります。ただし、多品種少量なら必ずセルが有利になるわけではありません。
作業をまとめても、設備能力や検査条件が生産の制約にならないか。
担当範囲を広げるための教育と、独り立ちの確認ができるか。
部品補充、重量物の扱い、歩行、欠員への対応が無理なく続くか。
作業者の熟練だけに頼ると、担当者によって時間や品質が変わります。作業の順序と判断基準を揃え、必要な技能を習得できる仕組みと一緒に設計します。
ユニット組立でセル生産を導入する手順
1.対象品番と必要数量を決める
最初に、どの製品群をセルでつくるかを決めます。品番ごとの数量、切替頻度、部品の共通性を確認し、対象を一つの製品群(セル)に絞って試します。
必要数量からタクトタイムを求めるときは、同じ期間の正味稼働時間と必要数量を使います。休憩や計画停止の扱いを揃え、速い1回の作業だけで能力を判断しないようにします。
2.手作業・自動時間・歩行を分ける
現在の作業を撮影し、要素作業ごとに時間と条件を記録します。ここでは、作業と時間を次のように整理します。数値は説明用の架空例です。
作業 | 手作業 | 自動時間 | 歩行 | 順序の条件 |
|---|---|---|---|---|
ハウジングを治具へセット | 8秒 | 0秒 | 0秒 | 自動運転の前 |
自動締付け | 起動操作2秒 | 20秒 | 0秒 | 自動時間中に別作業が可能か確認 |
取出し・検査 | 10秒 | 0秒 | 2秒 | 自動運転完了後 |
この時間を全て足しても、実際のサイクルタイムを算出したことにはなりません。設備が動いている間にできる手作業は重なるためです。開始・終了を共通の時間軸に置き、待ち時間や移動を含めて確認します。
3.配置と担当範囲を組み替える
部品、工具、検査具を使う順序に沿って置きます。手を伸ばす距離を減らしても、通路や避難経路を狭めたり、設備の危険範囲に入ったりしては逆効果です。
自動締付け中に次の部品を準備する案なら、監視の必要性や立入り条件を先に確認します。作業者が常に動いていることを目標にせず、品質確認に必要な時間と身体負担も評価します。
身体負担を調べる際、OWAS法による姿勢評価が役に立ちます。OWAS法については、OWAS法とは?作業姿勢の評価手順と記録例をあわせてご参照ください。
4.教育してから同じ条件で試す
作業の順序、注意点、完成確認を手順書にします。説明を受けたことと、一人で実行できることは分けて確認してください。
試行では、品番、人数、習熟、設備条件を記録し、複数サイクルを測定します。生産数に加え、不良・手直し、仕掛品、歩行、教育に必要な時間を確認します。数量だけが増えても、負担や品質が悪化していれば編成を見直します。
作業編成を検討するための時間分析と、決めた手順を教える教材づくりには、動画を使うAIも活用できます。

作業編成案を比較するときに残す情報
編成を変える場合は、変更前後で同じ品番・人数・測定条件を使い、どの作業を誰へ移したかを記録します。合計時間が短くなったことだけで、編成が成立したとは判断できません。
担当する要素作業と、手作業・設備自動時間・歩行の実測値
作業の順序や並行作業の条件、品質・安全・技能上の制約
試行後の生産数、手直し、仕掛品、作業負担と教育の課題
担当間の負荷については、山積み表の作り方|ラインバランスとボトルネックの見つけ方をご覧ください。
よくある疑問
U字に配置すればセル生産になりますか?
形だけでは判断できません。部品を取りに戻る、工程間で待つ、検査が滞るといった状態が残れば、配置を変えた効果は限られます。工程の受け持ちと流れを一緒に見直します。
多能工化が完了するまで導入できませんか?
全員が全工程をできる必要はありません。対象範囲を絞り、担当予定の作業と代替要員に必要な技能から育成します。未習得のまま担当範囲だけを広げないことが重要です。
まとめ:セル生産は作業編成と教育をセットで設計する
セル生産は、1人または少人数でまとまった工程を受け持つ方式です。
手作業・設備自動時間・歩行を分け、重なる時間と制約を確かめます。
生産数だけでなく、品質、負担、教育、欠員時の運用まで試行で確認します。
編成の検討には、現状の作業を細かく整理する手間がかかります。動画分析AIを活用すると、時間の集計や手順書の下書き作成を効率化し、配置や担当範囲の検討に時間を使えます。
作業編成の分析と教育を支援する製造業特化の作業分析AI「Ollo Factory」
Ollo Factoryは、作業動画をAIが分析し、教育から改善まで支援します。動画マニュアルAI、比較分析AI、稼働分析AI、改善提案AI、作業姿勢評価AIの5つの機能があります。
動画マニュアルAIで担当範囲の作業を標準化する
動画マニュアルAIでは、アップロードした作業動画から手順を分割し、作業名と説明文を自動生成します。既存の手順書を参考資料として読み込むことや、自社のExcel帳票の形式で出力することもできます。セル生産で担当範囲が広がった作業を標準化し、教育する際に役立ちます。
 Ollo Factory公式サイトのデモ画面。
比較分析AIで作成した動画マニュアルを定着させる
比較分析AIでは、お手本と新人など、2つの作業動画を比較し、要素作業の時間や動きの違いを確認できます。違いのある区間を映像で確かめ、指導や練習のポイントを検討できます。作成したマニュアルの定着を図るほか、複数サイクルを比べてミスが起きやすい箇所の候補を絞り込めます。
 Ollo Factory公式サイトのデモ画面。
稼働分析AIで手作業・歩行・待ちを可視化
稼働分析AIでは、作業動画を区間に分けて分類し、分類ごとの時間を集計・可視化します。作業・移動・手待ちなど、現場に合わせた分類基準を設定できます。導入手順2の「手作業・設備自動時間・歩行を分ける」際の効率化に役立ちます。
 Ollo Factory公式サイトのデモ画面。
改善提案AIで対策の候補を抽出する
改善提案AIでは、作業動画から問題点の候補を抽出し、改善案を提示します。映像の具体的な場面に戻って確認しながら、現場に適した改善案を検討できます。
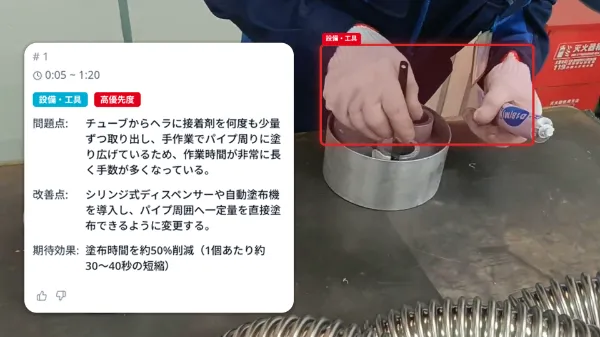 Ollo Factory公式サイトのデモ画面。
作業姿勢評価AIで作業者の姿勢の負担を可視化する
作業姿勢評価AIでは、全身が映る作業動画から骨格を解析し、OWAS法・REBA法で姿勢を評価します。要素作業ごとの評価や時系列の負担を確認でき、荷重などの条件を変更して結果を見直せます。作業のムリを見つけ、負担の軽減や改善の検討に役立てられます。
 Ollo Factory公式サイトのデモ画面。
Ollo Factoryは、動画マニュアルの作成から作業の比較・改善まで、セル生産の導入を支援が可能です。
セル生産方式を導入したい方は、Ollo Factoryの資料をご覧ください。
About the author
K.Y. | Business Development Lead & Marketing, Ollo Inc.
K.Y. leads business development and marketing at Ollo Inc., an AI startup originating from the Matsuo Laboratory at the University of Tokyo and the developer of Ollo Factory, a work analysis AI for manufacturing.
After studying engineering and design at university, K.Y. joined a major automaker and worked on new electric-vehicle development, from design through factory production, including hands-on assembly-line training. K.Y. later worked in sales and marketing at a manufacturing startup.
Today, K.Y. helps manufacturing teams use AI to improve the way they work through Ollo Factory.
Back to articles


See how Ollo Factory can support your factory
Book a demo
• See the product in action
• Discuss your production needs
• Explore available plans
Book a demo

Request a brochure
• Customer stories
• Key features
• How to get started
