
公開日:
作業分析
山積み表の作り方|ラインバランスとボトルネックの見つけ方

ある担当者には手待ちがあるのに、別の担当者は作業が終わらない。こうしたラインの負荷の偏りを調べるときに使うのが、山積み表です。担当者や工程ごとの作業時間を積み上げ、必要な生産ペースであるタクトタイムと比べます。
本記事では、自動車部品のユニット組立を例に、要素時間の測定、Excelでのグラフ作成、作業を再配分する「山崩し」を解説します。対象は一個当たりの作業時間を比べる表で、日別・週別の要員計画に使う山積み工程表とは区別します。
- 山積み表で見るのは「誰が、どの作業に、何秒使うか」
- 山積み表を作る五つの手順
- 1.対象品種とタクトタイムを決める
- 2.作業を移し替えられる粒度へ分ける
- 3.条件を揃えて時間を記録する
- 4.人・工程ごとに積み上げる
- 5.再配分案を作り、現場で検証する
- ユニット組立の山積み・山崩しの計算例
- ラインバランスを数字で確認する
- 山崩しで失敗しやすいこと
- 検査や記録を「ムダ」として消す
- 作業の先行関係を無視する
- 棒が低い人へすべての仕事を渡す
- まとめ:負荷の偏りと、作業を移せる条件を一緒に見る
- 山積み表の基礎となる時間分析・改善案作成を自動化できる製造業特化の作業分析AI「Ollo Factory」
- ① 配分に使う要素を確認する
- ② 再配分の前に動作の改善案を検討する
山積み表で見るのは「誰が、どの作業に、何秒使うか」
山積み表は、担当ごとの合計時間を、要素作業の内訳がわかる積み上げ棒グラフで表します。棒の高さをタクトタイムと比べたうえで、どの作業なら別の担当へ移せるか、順序や設備の制約はないかを検討します。
タクトを超える担当では、作業の改善や再配分を検討します。ただし、最も高い棒だけでボトルネックを決めず、設備停止や材料不足、検査・搬送の制約も調べましょう。
山積み表を作る五つの手順
1.対象品種とタクトタイムを決める
対象期間の生産に使える時間÷必要生産数でタクトを求めます。需要と利用可能時間の定義を揃え、異なる品種・勤務帯を混ぜないようにします。タクトが60秒/個なら、各作業の配分がそのペースで成立するかを検討します。
2.作業を移し替えられる粒度へ分ける
部品照合、治具セット、締結、検査、記録、移動などに分け、作業番号を付けます。検査条件の確認と記録が一体になっている場合は、むやみに切り離さず、どの範囲を他の人へ渡せるかを現場で確認します。
3.条件を揃えて時間を記録する
山積み表へ使う時間は、次の点を明確にします。
測定条件:同じ始点・終点で、複数サイクルを測ったか
記録の区分:通常・異常・付随作業を分けたか
採用した値:最速値・平均値・承認済み標準時間のどれを使ったか
これらは意味が異なるため、どの値で作った山積み表かを記載してください。
自動運転中に別の作業をしている場合、人の要素作業と機械時間を無条件に同じ棒へ足しません。人の負荷を示す表なのか、工程の周期を示す表なのかを決め、重なりは組合せ票などで別に確認します。
4.人・工程ごとに積み上げる
横軸を担当者や工程、縦軸を秒/個とし、要素作業ごとに色を分けて時間を積み上げます。同じ縦軸でタクトタイムの水平線を引くと、どの担当が超過しているか比較できます。平均に加えて、観測した時間の範囲や長いサイクルの発生頻度も残しましょう。
5.再配分案を作り、現場で検証する
移せる作業、動線、必要な技能、治具・表示の位置を確認します。図上で時間を揃えるだけでは、移動時間が増えたり、確認漏れが起きたりするおそれがあります。試行後は採用条件で再測定し、品質・負荷も確認します。
ユニット組立の山積み・山崩しの計算例
以下は3人が一個当たりの作業を分担する説明用モデルです。各時間は、重なりを二重計上しない担当範囲の値とし、タクトは60秒/個とします。
担当 | 要素作業 | 現状の合計 | 再配分案 |
|---|---|---|---|
A | 部品照合12秒、セット18秒、締結18秒 | 48秒 | 48秒 |
B | 組付け24秒、締結24秒、検査12秒、記録6秒 | 66秒 | 記録をCに移して60秒 |
C | 最終確認24秒、搬送18秒 | 42秒 | Bからの記録を受けて48秒 |

合計作業時間は156秒です。記録6秒をBからCへ移せると仮定すると、48・60・48秒になります。移動・受け渡しの追加時間を含めていない机上案なので、そのまま導入結果とは呼べません。
図の黄緑色は「記録6秒」です。BからCへ担当を移した案を示しています。色の積み上げ順は作業の実施順ではなく、時間の内訳を表しています。
記録を移す条件として、Cが検査結果を正しく参照できること、対象ユニットと記録が対応すること、責任分担が承認されることが必要です。実際に5秒の追加移動が発生するなら、その時間も再配分後の表に反映します。
Excelでは、次の手順で山積み表を作れます。改善前と再配分案は別に残し、追加の移動・受け渡し時間も反映してください。
担当者ごとに列、要素作業ごとに行を作り、秒/個の時間を入力する。担当しない作業は0にする。
表を選び、積み上げ縦棒グラフを挿入する。横軸を担当者、各色を要素作業にして凡例を表示する。
各担当者に同じタクト値を入れた系列を追加し、組み合わせグラフでその系列だけを折れ線にする。縦軸の単位と目盛りを棒グラフに揃える。
ラインバランスを数字で確認する
配分の偏りを見る指標として、「合計作業時間÷(人数×最長の担当時間)」で編成効率を計算します。この例は156÷(3×66)=約78.8%、再配分案は156÷(3×60)=約86.7%です。分母は各案の最長担当時間であり、タクトタイムを固定した指標とは区別します。タクト60秒を分母にした作業量の割合は、両案とも156÷(3×60)=約86.7%で変わりません。いずれも、実際の設備稼働率や生産性向上率を表す値ではありません。
合計156秒の作業をタクト60秒に収める場合、人数の理論上の下限は156÷60=2.6を切り上げた3人です。ただし、分割できない作業、同時作業、技能、設備や場所の制約があるため、3人で成立するかは現場で確かめます。最長の担当が60秒ちょうどの案にも、ばらつきや追加作業への余裕がない点に注意しましょう。
山崩しで失敗しやすいこと
検査や記録を「ムダ」として消す
必要な確認は、目的と根拠を確認せず削除しません。確認方法や情報の受け渡しを改善できるか検討し、必要な変更は品質・工程の責任者が判断します。
作業の先行関係を無視する
締結完了前に実施できない検査や、同じ治具が必要な作業があります。時間の小さなブロックを自由に動かせるとは限らず、順序・設備・位置の制約を残して検討します。
棒が低い人へすべての仕事を渡す
短時間に見える担当でも、設備の監視や不定期作業を持っている場合があります。付随作業、作業負荷、教育時間を含め、同じ条件で継続できるか確認してください。
まとめ:負荷の偏りと、作業を移せる条件を一緒に見る
担当ごとに要素作業時間を積み上げ、タクトタイムと比べる
作業の順序・技能・設備・追加移動を考えて再配分案を作る
現場で試し、時間だけでなく品質・安全・前後工程への影響も確かめる
山積み表へ使う要素時間を集める作業は、動画分析AIで自動化できます。再配分する前に、探す・持ち替えるといった動作自体を減らせないか、改善候補を確認することも有効です。
山積み表の基礎となる時間分析・改善案作成を自動化できる製造業特化の作業分析AI「Ollo Factory」
① 配分に使う要素を確認する
動画の要素作業と時間を分析し、山積み表へ使う測定材料を整理できます。人と設備の重なりや、通常・異常の違いは映像と条件を照合します。

Ollo Factoryの公式デモ画面。本文のユニット組立例とは別の作業です。
② 再配分の前に動作の改善案を検討する
動画から問題点と改善案を提示できます。探索や持ち替えなどを確認し、作業を他の人へ渡す前に、現状の方法を見直す候補を検討できます。
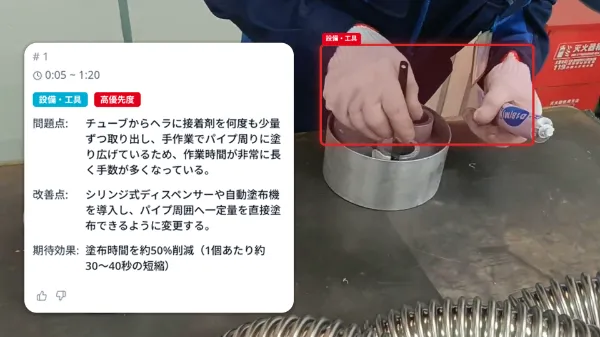
Ollo Factoryの公式デモ画面。本文のユニット組立例とは別の作業です。
作業の先行関係、追加移動、技能や設備制約を満たす配分を自動で承認するものではありません。机上案は現場試行と再測定で確かめます。
関連機能:稼働分析 / 問題点の特定・改善提案
この記事の執筆者
株式会社Ollo
事業開発部リーダー マーケティング担当 Yoshida
製造業特化型の作業分析AI「Ollo Factory」を開発・提供する株式会社Ollo(東京大学 松尾研究室発のAIスタートアップ)で、事業開発とマーケティングを担当。
大学時代は工学部で設計開発を学び、新卒で大手自動車メーカーに入社。新型EVの開発グループで、設計から工場での生産まで幅広くプロジェクトに携わり、研修の一環として、実際に自動車製造工場でのライン作業も経験。その後、製造業領域のスタートアップで営業・マーケティングに従事。
現在は、製造現場でのAI活用を促進し、よりワクワクする働き方を実現できるよう、「Ollo Factory」の販売・マーケティングに取り組んでいる。
一覧に戻る


最新事例や活用方法をまとめた
資料をダウンロード。
Ollo Factoryの導入検討に役立つ情報をご覧いただけます。
