

公開日:
現場改善
セル生産方式とライン生産方式の違い|品種・数量・教育で選ぶ

セル生産方式とライン生産方式の主な違いは、作業の分担と製品の流し方です。セルでは1人または少人数が広い工程を受け持ち、ラインでは工程を順番に分けて製品を流します。
「多品種ならセル、大量ならライン」という説明は入口になりますが、それだけでは選べません。設備能力、時間の偏り、教育、品質確認まで見て判断する必要があります。本記事では、自動車部品のユニット組立を例に、比較する条件と試行の進め方を整理します。
- セル生産方式とライン生産方式を比較
- 選ぶ前に確認したい4つの条件
- 1.品種・数量と切替の条件
- 2.作業時間の偏りと並行関係
- 3.教育と代替要員
- 4.品質・身体負担・物流
- ユニット組立で比較する具体例
- 生産方式を見直すときの進め方
- 1.現状の評価条件を揃える
- 2.一工程で編成案を試す
- 3.効果と運用負荷を合わせて判断する
- よくある疑問
- セル生産に変えれば人員を減らせますか?
- セルとラインを組み合わせてもよいですか?
- まとめ:生産方式は現場の制約と実測値で選ぶ
- 生産方式の検討を支える製造業特化の作業分析AI「Ollo Factory」
- 動画マニュアルAIで担当範囲の作業を標準化する
- 比較分析AIで作成した動画マニュアルの内容を定着させる
- 稼働分析AIで作業・移動・手待ちを可視化する
- 改善提案AIで改善案の候補を抽出する
- 作業姿勢評価AIで作業者の姿勢の負担を可視化する
セル生産方式とライン生産方式を比較
比較項目 | セル生産方式 | ライン生産方式 |
|---|---|---|
作業の担当 | 1人または少人数で複数工程を担当 | 工程ごとに担当を分けてつなぐ |
配置と流れ | 必要な作業・設備を小さな単位に集める | 製品を工程の順に流す |
編成の課題 | 広い技能、配置、個人差、欠員対応 | 工程間の時間差、受渡し、停止の影響 |
教育 | 担当する複数作業を段階的に習得 | 担当工程を習得し、必要に応じて範囲を拡大 |
数量変更への対応 | セル数や人数を変える案を検討 | 人員配分や編成を変える案を検討 |
セル生産方式については、セル生産方式とは?種類・導入手順と作業編成の具体例をあわせてご参照ください。
いずれも、具体的な方式には幅があります。セル内で複数人が分担することも、ライン内にセルのようなまとまりを置くこともあります。名称より、対象の工程と受け持ち方を明確にします。
選ぶ前に確認したい4つの条件
1.品種・数量と切替の条件
品番ごとの必要数量、変動、共通作業、切替時間を確認します。品番数が多くても、作業がほぼ同じなら、同じ流れの中で対応できる場合があります。
逆に、数量が少なくても大型設備や専用検査器を共用する場合は、工程を一つのセルに集められるとは限りません。必要な能力と設備の制約を先に整理します。
2.作業時間の偏りと並行関係
ラインでは、ある工程の時間が長いと、前後に滞留や手待ちが生じることがあります。セルでは、1人の担当範囲が広がる分、歩行や作業順序、設備の完了待ちが問題になる場合があります。
手作業時間だけを足して判断せず、設備の自動時間と並行してできる作業を確認します。1回の平均だけでなく、サイクルごとのばらつきや切替時の遅れも見ます。
3.教育と代替要員
セルでは、担当者が受け持つ複数の作業について、品質の判断と異常時の対応まで習得する必要があります。できる人だけで試して成功しても、他の担当者へ展開できるとは限りません。
ラインでも、担当工程だけに技能が固定されると、欠員や応援への対応が難しくなります。方式を問わず、必要な技能、独り立ちの基準、代替要員を決めます。
教育と代替要員については、スキルマップを用いることで、必要な技能などを可視化できます。スキルマップの記入方法や記入例については、【無料テンプレート】製造業のスキルマップの作り方|評価基準と記入例をあわせてご参照ください。
4.品質・身体負担・物流
工程をまとめることで責任を持ちやすくなる一方、自分で組み立てた製品を自分で確認する際の見逃しも検討が必要です。検査の独立性など、要求される条件を崩さないようにします。
部品補充の回数、重量物の移動、取りやすさ、姿勢も比較します。仕掛品が減っても、補充担当や作業者の負担が増えるなら、工場全体で改善したとはいえません。
ユニット組立で比較する具体例
ハウジングのセット、自動締付け、取出し・検査を行う工程を考えます。方式を決める前に、次のように同じ条件で案を比べます。
案 | 確かめる内容 |
|---|---|
工程を分担して流す | 受渡し、最も時間の長い工程、停止時の滞留 |
一つのセルへまとめる | 準備と自動運転の重なり、歩行、担当範囲 |
一部をまとめ、検査設備を共用する | 共用設備待ち、品番の混在、対象品の識別 |
例えば自動締付けの間に次の部品を準備する案なら、安全に並行できるかを確認します。検査を外へ分ける案なら、検査待ちが増えないかも測定します。配置図だけでは、どの案がよいかは決まりません。
生産方式を見直すときの進め方
1.現状の評価条件を揃える
対象品番、人数、正味稼働時間、生産数、不良・手直し、仕掛品を確認します。現状値の測り方が不明なまま、新しい方式の効果を試算しないでください。
教育中の担当者や、例外的な設備停止をどう扱うかも記録します。条件を除外するなら、通常運用でその条件が発生する頻度も考えます。
2.一工程で編成案を試す
対象の作業を要素に分け、時間、順序、品質・安全上の制約を書き出します。セル生産作業編成シートなどを使い、手作業・自動時間・歩行を分けると比較しやすくなります。
試行前に作業方法を共有し、担当者が実行できるか確認します。いきなり工場全体を変えるより、条件を限定して課題を洗い出します。
3.効果と運用負荷を合わせて判断する
生産数、サイクルタイム、ばらつき、仕掛品は改善したか。
不良・手直し、身体負担、物流の負担は増えていないか。
教育と欠員対応を含めて、通常のメンバーで続けられるか。
改善前後で品番や人数が違う場合は、条件別に比較します。方式の優劣を一つの数字にせず、何を改善し、何が制約として残るかを明確にしてください。
身体負担を調べる際、OWAS法による姿勢評価が効果的です。OWAS法については、OWAS法とは?作業姿勢の評価手順と記録例をあわせてご参照ください。
編成案の検討に使う時間分析や、変更後の手順書づくりを効率化したい場合は、作業動画を分析するAIも活用できます。

よくある疑問
セル生産に変えれば人員を減らせますか?
配置変更だけでは判断できません。必要な生産能力、品質確認、歩行、補充、異常時の対応まで含めて編成します。特定の熟練者に負担を集めることで成立する案は見直しが必要です。
セルとラインを組み合わせてもよいですか?
可能です。組立の一部をセルにまとめ、専用設備や検査は共用するなど、工程に合わせて設計できます。受渡しと待ちがどこへ移るかを確認します。
まとめ:生産方式は現場の制約と実測値で選ぶ
セルとラインの違いは、担当範囲と製品の流し方にあります。
品種・数量に加え、設備、作業時間、教育、品質、負担を比較します。
小さく試し、同じ測定条件で効果と続けやすさを判断します。
方式の選定には、作業の分解や時間の比較が欠かせません。AIによる動画分析を使うと、その準備を効率化し、実際の編成案の検討に集中できます。
生産方式の検討を支える製造業特化の作業分析AI「Ollo Factory」
Ollo Factoryは、作業動画から要素作業を分析し、教育から改善までを一貫して支援できます。動画マニュアルAI、比較分析AI、稼働分析AI、改善提案AI、作業姿勢評価AIの5つの機能があります。
動画マニュアルAIで担当範囲の作業を標準化する
動画マニュアルAIでは、アップロードした作業動画から手順を分割し、作業名と説明文を自動生成します。既存の手順書を参考資料として読み込むことや、自社のExcel帳票の形式で出力することもできます。セル生産で担当範囲が広がった作業を標準化し、教育する際に役立ちます。
 Ollo Factory公式サイトのデモ画面。
比較分析AIで作成した動画マニュアルの内容を定着させる
比較分析AIでは、お手本と新人など、2つの作業動画を比較し、要素作業の時間や動きの違いを確認できます。違いのある区間を映像で確かめ、指導や練習のポイントを検討できます。作成したマニュアルの定着を図るほか、複数サイクルを比べてミスが起きやすい箇所の候補を絞り込めます。
 Ollo Factory公式サイトのデモ画面。
稼働分析AIで作業・移動・手待ちを可視化する
稼働分析AIでは、作業動画を区間に分けて分類し、分類ごとの時間を集計・可視化します。作業・移動・手待ちなど、現場に合わせた分類基準を設定できます。
 Ollo Factory公式サイトのデモ画面。
改善提案AIで改善案の候補を抽出する
改善提案AIでは、作業動画から問題点の候補を抽出し、改善案を提示します。映像の具体的な場面に戻って確認しながら、現場に適した改善案を検討できます。
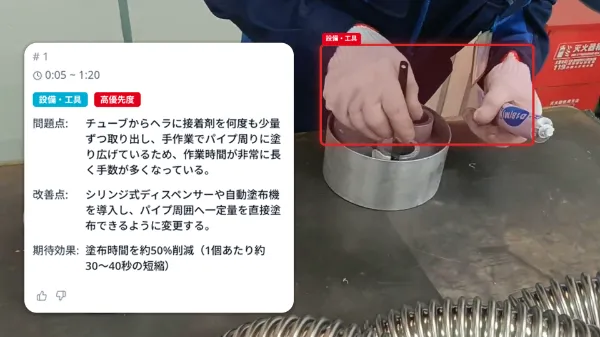 Ollo Factory公式サイトのデモ画面。
作業姿勢評価AIで作業者の姿勢の負担を可視化する
作業姿勢評価AIでは、全身が映る作業動画から骨格を解析し、OWAS法・REBA法で姿勢を評価します。要素作業ごとの評価や時系列の負担を確認でき、荷重などの条件を変更して結果を見直せます。作業のムリを減らし、安全性と生産性を高められます。
 Ollo Factory公式サイトのデモ画面。
Ollo Factoryは、動画マニュアルの作成から作業の比較・改善まで、生産方式の検討・導入・定着・改善までを一貫して支援できます。
生産方式を検討している方は、Ollo Factoryの資料をご覧ください。
この記事の執筆者
株式会社Ollo
事業開発部リーダー マーケティング担当 Yoshida
製造業特化型の作業分析AI「Ollo Factory」を開発・提供する株式会社Ollo(東京大学 松尾研究室発のAIスタートアップ)で、事業開発とマーケティングを担当。
大学時代は工学部で設計開発を学び、新卒で大手自動車メーカーに入社。新型EVの開発グループで、設計から工場での生産まで幅広くプロジェクトに携わり、研修の一環として、実際に自動車製造工場でのライン作業も経験。その後、製造業領域のスタートアップで営業・マーケティングに従事。
現在は、製造現場でのAI活用を促進し、よりワクワクする働き方を実現できるよう、「Ollo Factory」の販売・マーケティングに取り組んでいる。
一覧に戻る


Ollo Factoryについて、さらに詳しく。

まずは資料請求
・ 導入事例と効果
・ 主な機能
・ 活用の流れ
