
公開日:
作業分析
ワークサンプリングのやり方|観測項目・回数・集計の考え方

「一日のうち、組立や検査、手待ちはどれくらいの割合を占めるのか」。このような現場の稼働状態を調べる方法が、ワークサンプリングです。複数の時点で作業状態を観測し、対象期間に各状態が占める割合を推定します。
本記事では、自動車部品のユニット組立を例に、観測項目の決め方、時刻と回数の計画、割合の集計方法を解説します。一回の締結に何秒かかるかを測るタイムスタディとは、目的と測り方が異なります。
ワークサンプリングでわかること・わからないこと
ワークサンプリングは、人や設備を継続して観察する代わりに、複数の時点の状態を記録する稼働分析の方法です。JEED・職業能力開発総合大学校の「標準時間と工数計画の作成」でも、稼働分析の一つとして紹介されています。対象時間と分類を定めてから観測を計画しましょう。
向いている問い | 別の調査が必要な問い |
|---|---|
対象期間の手待ちの割合はどの程度か | 一回の締結の正確な秒数はいくつか |
準備・補給・検査の比率がどう違うか | 手待ち一件ごとの継続時間や原因は何か |
改善前後で状態割合がどう変わったか | 動画に映らない設備停止の根本原因は何か |
手待ちの割合が高かった工程では、供給・停止の記録や作業者への聞き取りで原因を調べます。割合を把握する調査と、原因を確かめる調査を組み合わせましょう。
1.目的と対象期間を決める
例では「ユニット組立の作業者について、通常の勤務中に手待ちがどれだけあるか」を調べます。休憩を対象から除くなら、観測時刻の母集団からも除きます。午前だけの観測結果を、一日全体の割合と呼ばないようにしてください。
観測条件は、次の三つに分けて残します。
対象:誰を、どの品番・工程で観測したか
期間:対象の勤務帯と、観測時刻を選ぶ範囲
含める作業:段取りや補給などを、どこまで集計対象にするか
勤務帯ごとに条件が異なる場合は、別々に集計するか、全体へまとめる際の重みを設計します。
2.重ならない作業分類を決める
分類 | 瞬間観測の判定例 |
|---|---|
組立 | 部品セット・締結など、定義した組立動作を実施中 |
検査・確認 | 規定の検査、完了・合否の確認を実施中 |
準備・補給・その他の作業 | 部品・工具の準備、補給、清掃、記録など。目的に応じて小分類を設ける |
手待ち | 作業が進められず待っている。理由を可能な範囲で別記録 |
不明 | 視界にない、状態を判定できない |
一人の一瞬を複数分類へ数えないようにします。設備が自動運転している間に作業者が部品を準備しているなら、作業者の状態は「準備」です。人と設備の稼働を調べたい場合は、別の対象として定義してください。
試験観測では、観測者によって判定が分かれる場面を集め、分類ルールを揃えます。必要な活動がどの分類にも入らない場合は項目を追加し、分類同士が重なる場合は優先ルールを決めましょう。「不明」は推測で振り分けず、見えない理由とともに記録します。
3.観測時刻を計画する
作業者の一日の活動割合を推定したい場合は、対象時間からランダムに観測時刻を選びます。毎時ちょうどに観測すると、補給や休憩前後などの周期と重なって偏る可能性があります。
巡回に時間がかかるときは、計画時刻だけでなく各人を実際に観測した時刻を記録します。同時刻の隣接作業者や短い間隔の連続観測は互いに関連しやすく、すべてを独立な標本として扱えるとは限りません。
4.必要な観測数を考える
独立に近い無作為観測で、一つの状態の割合を推定すると仮定します。正規近似を使う場合、誤差幅は概ね z×√[p×(1−p)÷n]です。この関係を観測数nについて解くと、計画上の概算式は次のようになります。
n ≈ z²×p×(1−p)÷e²
nは必要観測数、pは見込む状態割合、eは許容誤差、zは信頼水準に対応する値です。ここでは95%信頼水準(z=1.96)、割合が不明なためp=0.5、許容誤差±5ポイント(e=0.05)とします。
この条件なら、1.96²×0.5×0.5÷0.05²=384.16なので、計画上の目安は385観測です。これは、どの現場でも385回で必ず正しい結果になるという意味ではありません。時間帯・品種の偏りや観測の関連があれば、別の設計や追加観測が必要です。
たとえば手待ち割合を10%と見込む場合、「±5ポイント」なら5〜15%の幅です。一方、「推定割合の±5%」は10%×5%=±0.5ポイント、つまり9.5〜10.5%を意味します。必要な観測数が大きく変わるため、誤差は数値と単位を明示します。
5.割合と不明件数を集計する
説明用に、分類できた100観測が「組立62、検査18、準備10、手待ち10」だったとします。組立割合は62÷100=62%、手待ち割合は10%です。これを、100観測だけで精度±5ポイントと保証することはできません。
不明が追加で5件あった場合、全観測は105、判定可能は100と区別します。「全観測に対する手待ち10/105」と「判定可能な観測に対する手待ち10/100」は別の指標です。不明を除いた集計だけ載せる場合も、不明の件数・率と除外理由を示します。
観測記録には、対象者、実際の観測時刻、作業分類、待ちの理由、不明だった理由を残します。集計では観測総数と分類ごとの件数を照合し、分母に含めた範囲を明記しましょう。
記録の書き方は次のとおりです。時刻は無作為に計画した観測の一部を示す架空例で、固定間隔を推奨するものではありません。
9:07 | 9:19 | 9:34 | 合計 | 割合 | |
|---|---|---|---|---|---|
組立 | 1 | 62 | 59 | ||
検査 | 1 | 18 | 17 | ||
準備 | 10 | 9.5 | |||
手待ち | 1 | 10 | 9.5 | ||
不明 | 5 | 5 | |||
合計 | 1 | 1 | 1 | 105 | 100 |
6.手待ちの理由を調べ、同じ設計で改善を確認する
手待ちを材料待ち・設備待ち・指示待ちなどへ分け、追加の動画や記録で確認します。組立割合が上がっても、検査が抜けた結果なら改善とはいえません。品質・必要な確認・負荷も一緒に確認してください。
改善前後を比較するときは、対象期間、分類、品種構成、対象者の条件を揃えます。人を順位づけることより、待ちを生む仕組みを変えるために結果を使うと、調査の目的が伝わりやすくなります。
よくある質問
100回観測すれば十分ですか?
調べたい割合と許容誤差によって変わります。独立に近い無作為観測、割合50%、95%の正規近似という条件で100観測なら、誤差幅の目安は約±9.8ポイントです。「100回なら95%の信頼水準で±5ポイント」とは言えません。必要な精度を決めて観測数を計画します。
動画の連続分類はワークサンプリングと同じですか?
動画の撮影区間全体を連続して分類する方法と、対象期間から瞬間を標本として抽出する方法は異なります。短い動画の連続分析を、そのまま一日全体の無作為調査とは表現できません。
まとめ:分類・観測時刻・集計の分母を揃える
対象期間と重複しない作業分類を決め、不明な状態の扱いも定める
必要な精度を考えて観測回数を計画し、偏りを避けて観測する
状態の割合を集計し、待ちが多い工程は原因を追加調査する
瞬間観測で課題が見えた工程は、動画を使って原因を詳しく調べられます。AIなら、撮影した範囲の作業分類・時間集計を自動化できます。連続動画の時間割合と、瞬間観測から推定した割合は区別して使いましょう。
原因調査に使う動画の分類・時間集計を自動化できる製造業特化の作業分析AI「Ollo Factory」
① 動画の時間構成を確認する
作業動画を分類し、要素別・分類別の時間や回数を確認できます。瞬間観測で待ちの割合が高かった工程について、どの区間で何を待っているか調べる材料にできます。

Ollo Factoryの公式デモ画面。本文のユニット組立例とは別の作業です。
② 待ちや動作の改善案を検討する
動画から問題点と改善案を整理できます。候補を実際の設備・補給条件と照合し、観測設計を揃えた改善前後の確認につなげます。
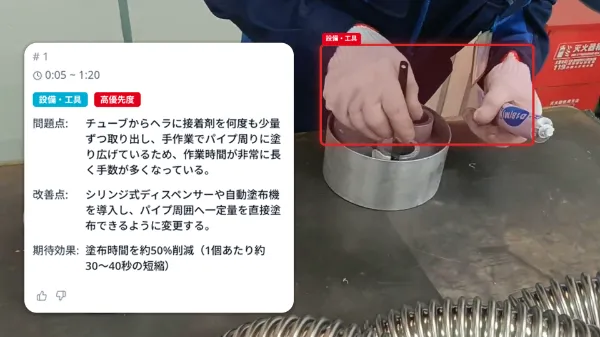
Ollo Factoryの公式デモ画面。本文のユニット組立例とは別の作業です。
動画の連続解析による時間割合と、ランダムな瞬間観測の割合は別です。観測回数の統計設計や、両者の結果の単純な置換を自動で行うものではありません。
関連機能:稼働分析 / 問題点の特定・改善提案
この記事の執筆者
株式会社Ollo
事業開発部リーダー マーケティング担当 Yoshida
製造業特化型の作業分析AI「Ollo Factory」を開発・提供する株式会社Ollo(東京大学 松尾研究室発のAIスタートアップ)で、事業開発とマーケティングを担当。
大学時代は工学部で設計開発を学び、新卒で大手自動車メーカーに入社。新型EVの開発グループで、設計から工場での生産まで幅広くプロジェクトに携わり、研修の一環として、実際に自動車製造工場でのライン作業も経験。その後、製造業領域のスタートアップで営業・マーケティングに従事。
現在は、製造現場でのAI活用を促進し、よりワクワクする働き方を実現できるよう、「Ollo Factory」の販売・マーケティングに取り組んでいる。
一覧に戻る


最新事例や活用方法をまとめた
資料をダウンロード。
Ollo Factoryの導入検討に役立つ情報をご覧いただけます。
