

公開日:
現場改善
なぜなぜ分析と特性要因図の違い|原因分析の使い分けと進め方

なぜなぜ分析と特性要因図は、どちらも原因を考える場面で使いますが、整理する内容が異なります。なぜなぜ分析は、特定の事象について「なぜ起きたか」を掘り下げます。特性要因図は、品質や結果に影響しそうな要因を広く整理するために使います。
どちらも、書き終えただけで原因が証明されるわけではありません。本記事では、自動車部品のユニット組立の不良を例に、使い分けと検証へのつなぎ方を解説します。
なぜなぜ分析と特性要因図の違い
比較項目 | なぜなぜ分析 | 特性要因図 |
|---|---|---|
主な目的 | 特定の事象が起きた因果関係を掘り下げる | 結果に影響する要因を構造的に整理する |
出発点 | 日時・対象・内容を絞った具体的な出来事 | 調べたい品質特性や結果 |
整理の形 | 問いと理由をつなぎ、必要なら枝分かれさせる | 特性へ向かう骨の形に要因を分類する |
注意点 | もっともらしい理由を事実にしない | 候補を挙げただけで原因としない |
次に行うこと | 因果を証拠で確かめ、対策を検証する | 調査する要因を絞り、データや現物で確かめる |
特性要因図は、QC7つ道具の一つです。日本科学技術連盟のQCストーリーの解説でも、問題解決で使う手法として紹介されています。図を整えることより、調査する対象と確認方法を明確にするために使います。
特性要因図は要因を広く整理したいときに使う
ユニット組立で「締結に関する手直しが増えた」とします。まず、未締結、締付け条件外れ、部品の傾きなど、何を手直しと数えているかを揃えます。異なる不良を一つにまとめると、原因を絞りにくくなります。
次に、人、設備、材料、方法などの切り口で、影響しそうな要因を整理します。切り口は固定ではなく、調べたい特性に合わせて選んで構いません。
切り口 | 調べる候補の例 |
|---|---|
人 | 習熟状況、中断時の対応、応援作業の条件 |
設備 | 工具の状態、治具の摩耗、設定の変更 |
材料 | 品番の混在、部品形状、供給の状態 |
方法 | 締結順序、完了確認、品番切替の手順 |
「教育不足」「工具不良」といった言葉だけでは検証できません。どの教育項目が未習得か、工具のどの状態が変わったかまで具体化します。確認していない項目は、候補要因として扱ってください。
なぜなぜ分析は一つの事象を掘り下げたいときに使う
例えば「特定ロットのユニットでボルト1本の未締結が完成検査で見つかった」という事象を起点にします。発生前後の映像、当人への確認、工具記録、適用する手順書を揃えます。
中断後に再開位置を誤認した可能性があるなら、実際に中断があったか、どこから再開したか、再開位置を確認する方法があったかを調べます。
問い | 仮説の例 | 確認する証拠 |
|---|---|---|
未締結はどの場面で生じたか | 中断後に1箇所を飛ばした可能性 | 動画と締結記録 |
再開位置はどう確認していたか | 中断位置を残す仕組みがなかった可能性 | 実作業、表示、手順書 |
なぜ完成まで分からなかったか | 工程内の完了確認で検出できなかった可能性 | 完了条件と確認記録 |
原因の候補が複数ある場合は、枝を分けます。発生した理由と、その工程で検出できなかった理由も、必要に応じて分けて調べます。「なぜ」を5回埋めるために、根拠のない理由をつながないようにします。
両方を使うときの進め方
1.対象と不良の定義を揃える
広い不良傾向を調べたいのか、特定の1件の再発を防ぎたいのかを決めます。品番、工程、設備、時期を揃え、不良の数え方と分母を確認してください。
テーマが曖昧なら、先に層別や現状把握を行います。特性要因図を描く前に、別の問題へ分けた方がよい場合もあります。
2.候補を整理し、調べる対象を絞る
見落としを減らしたい場合は、特性要因図で候補を整理します。そのうえで、発生条件や記録から調査の優先順位を決めます。会議で賛成が多かった候補だけを原因としないでください。
具体的な1件の前後関係が追える場合は、なぜなぜ分析から始めることもできます。必ず「特性要因図→なぜなぜ分析」の順にする必要はありません。
3.事実と仮説を分けて因果を確認する
問いに対して、何が確認済みで、何が未確認かを残します。映像で分かるのは見えている動きです。締結の成立や部品寸法などは、工具記録や測定、現物の確認が必要になります。
予想と合わないデータも確認します。中断がない場合にも未締結が起きるなら、中断だけで説明できない条件を調べなければなりません。
4.対策と効果を検証する
確認した原因に対して対策を決め、担当・期限・評価方法を設定します。説明が分かりやすくなったことと、再発が減ったことを分けて判断してください。
発生件数だけでなく、生産数や作業機会数と一緒に比較する。
品番、設備、習熟など、改善前後の条件差を残す。
品質、安全、作業時間、負担への影響を確認する。
有効な対策は、手順、管理条件、教育へ反映します。効果が出なければ、原因の捉え方や対策の実施状況へ戻ります。
原因の仮説を確かめるための動画比較や、対策後の手順書づくりに使えるAI機能は、Ollo Factoryの製品資料で紹介しています。

なぜなぜ分析の詳しい進め方と記入例
なぜなぜ分析については、なぜなぜ分析のやり方|製造業の記入例と原因の確かめ方にまとめています。特性要因図で候補を整理した後、問い・要因・証拠・検証結果を対応させる際に活用してください。
まとめ:候補の整理と因果の検証を使い分ける
特性要因図は要因を広く整理し、なぜなぜ分析は特定の事象を掘り下げます。
どちらも、完成した図や文章だけで原因は証明されません。
現物・記録・映像で確認し、対策後の効果まで確かめます。
作業動画をAIで分析すると、問題の前後や、お手本と異なる場面を確認しやすくなります。調査用の情報整理を効率化し、因果の確認と対策の検討に時間を使えます。
教育から改善までを支援する製造業特化の作業分析AI「Ollo Factory」
Ollo Factoryは、製造業に特化した作業分析AIです。作業動画から問題点の候補を抽出する機能や、手順書の下書きを自動で作成する機能などがあります。
改善提案AIと動画マニュアルAIを活用することで、なぜなぜ分析や特性要因図を使った原因の調査から、改善後の標準化までを支援します。
改善提案AIで問題点の候補を洗い出す
改善提案AIは、作業動画から、問題点の候補を抽出し、改善案を提示します。特性要因図やなぜなぜ分析に取りかかる前に、問題や改善の候補を洗い出すのに役立ちます。
また、改善後の作業動画を確認し、別の問題が生じていないかを調べる際にも活用できます。
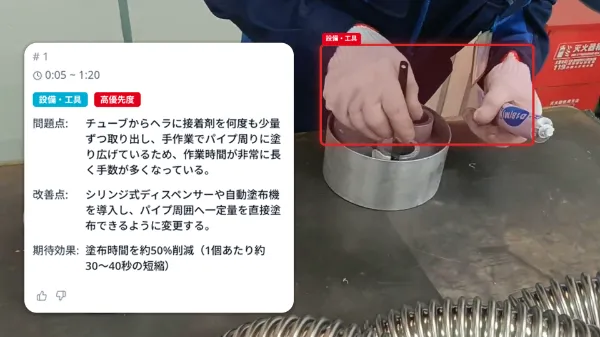 Ollo公式ページのデモ画面。本文で説明した工程を解析した結果ではありません。
動画マニュアルAIで改善後の標準化を支援する
動画マニュアルAIは、アップロードした作業動画から手順を分割し、作業名と説明文を自動生成します。改善後の作業をマニュアルにまとめ、標準化や教育につなげられます。
 Ollo公式ページのデモ画面。本文で説明した工程を解析した結果ではありません。
動画を使った原因調査から、改善後の標準化まで進めたい方は、Ollo Factoryの資料をご覧ください。
この記事の執筆者
株式会社Ollo
事業開発部リーダー マーケティング担当 Yoshida
製造業特化型の作業分析AI「Ollo Factory」を開発・提供する株式会社Ollo(東京大学 松尾研究室発のAIスタートアップ)で、事業開発とマーケティングを担当。
大学時代は工学部で設計開発を学び、新卒で大手自動車メーカーに入社。新型EVの開発グループで、設計から工場での生産まで幅広くプロジェクトに携わり、研修の一環として、実際に自動車製造工場でのライン作業も経験。その後、製造業領域のスタートアップで営業・マーケティングに従事。
現在は、製造現場でのAI活用を促進し、よりワクワクする働き方を実現できるよう、「Ollo Factory」の販売・マーケティングに取り組んでいる。
一覧に戻る


Ollo Factoryについて、さらに詳しく。

まずは資料請求
Ollo Factoryの導入検討に役立つ情報をご覧いただけます。
