
公開日:
現場改善
段取り改善の進め方|内段取り・外段取りの分け方と計算例

品種を切り替えるたびに、治具や工具の準備で生産が止まる。こうした中断を減らすために、準備・交換・調整・確認の方法を見直すのが段取り改善です。まず、設備を止めないとできない「内段取り」と、運転中に安全にできる「外段取り」を区別します。
本記事では、自動車部品のユニット組立で治具・仕様を切り替える例を使い、分類、時間測定、外段取り化、効果確認までを解説します。生産中断の短縮に加え、人の工数と初品の品質も確認しましょう。
内段取り・外段取りの違い
分類 | 意味 | 組立で検討する例 |
|---|---|---|
内段取り | 設備を停止しないと実施できない段取り | 停止が必要な治具交換・設定変更・確認 |
外段取り | 運転中に、独立した安全な場所・条件で実施できる段取り | 次の治具・工具・承認済み資料の準備 |
設備の外にいるかどうかで分類するものではありません。設備の可動範囲へ入る作業や、運転状態で実施できない確認を、時間短縮のために外段取りと扱わないでください。
中小企業基盤整備機構のJ-Net21「ムダのない段取り改善の方法」では、段取り内容を調べ、外段取り・内段取り・ムダな作業に分けて改善する手順が紹介されています。まずは停止中に行っている準備を記録し、生産中に安全に済ませられるものを探しましょう。
1.段取り時間の始点と終点を決める
工程の切替え全体を評価するなら、「前の品種の最後の良品」から「次の品種の最初の良品」までを境界として検討します。設備停止、治具交換、条件確認、試運転、初品確認のどこまで含めたかを記録します。
「治具交換が終わった時点」だけを終点にすると、そこから先の調整や不良が見えなくなります。必要な待ちや承認も含め、同じ境界で改善前後を比べましょう。
2.全体を撮影・記録して要素へ分ける
段取りの記録では、次の点を分けます。
作業内容:治具の運搬、工具探索、取り外し・取り付け、設定、初品確認など
設備の状態:各作業の間、設備が停止しているか運転しているか
人の工数:担当者ごとの作業時間と、複数人が同時に行った区間
以下は、ユニット組立で治具・仕様を切り替える説明用モデルです。一人が順に作業し、現状では、前品種の生産終了後にすべての作業を順に行うものとします。初品確認4分には、試運転、試作品の製作、判定までを含めます。
要素 | 切替えにかかる時間 | 分類・検討 |
|---|---|---|
次の治具を運ぶ | 4分 | 独立した準備場所へ安全に先行できるか |
工具を探す・揃える | 3分 | 定位置化し、停止前に準備できるか |
治具を交換する | 6分 | 内段取り。必要な停止・安全手順を守る |
承認済み条件へ設定する | 3分 | 内段取り。照合を省略しない |
初品の製作・確認 | 4分 | 切替え後の試運転・製作・判定。安全な運転条件と再開条件を確認 |
合計 | 20分 | 停止と人の工数を区別する |
3.外段取りへ移せる作業を選ぶ
治具の運搬4分と工具準備3分を、前品種の生産中に安全に済ませられると仮定します。これらの準備が切替え開始前に完了していれば、このモデルの生産中断時間は20分から13分に短縮されます。
外段取り化は作業をなくすのではなく、実施する時点を移す改善です。準備作業そのものは残るため、通常運転の監視と準備を同じ人が両立できるか、安全や品質に影響しないかを確認します。別の担当者が準備する場合は、その人の工数と受け渡しも記録します。停止時間だけでなく、作業工数や他工程への影響も含めて評価しましょう。
4.残った内段取りを、確認を保ったまま見直す
外段取りへ移せずに残った作業は、必要な確認を保ったまま見直します。工具や締結箇所へのアクセス、治具の位置決め、条件の照合方法を調べ、専用の識別やガイド、準備物の定位置化などを検討します。設備の改造や固定方法の変更が必要な場合は、技術・安全・品質の責任者と確認して進めます。
初品確認、校正、停止・復旧の安全手順を、時間短縮のために省略しません。確認の方法を変える場合は、同等以上の目的を満たせる根拠と承認が必要です。
5.切替えの結果を、四つの指標で確認する
指標 | 確認する意味 |
|---|---|
段取り替えによる生産中断時間 | 前品種の最後の良品から、次品種の最初の良品までを測る。設備自体の停止時間は別記録 |
人の工数 | 準備・運搬・確認を含め、他の担当者の時間も見る |
初品・切替え後の品質 | 確認漏れ・誤設定・やり直しが増えていないか |
作業負荷・安全条件 | 同時作業や無理な動作が増えていないか |
試行する切替えパターン、品種、人数を記録します。似た品種同士の短い段取りと、大きく条件が変わる段取りを混ぜないようにします。
改善後、再び段取りに時間がかかるときの対策
準備が間に合わない、治具の置き場が共用で埋まる、工具が返却されない、といった原因を確認します。標準に準備の担当者と開始のタイミング、必要なもの、完了確認を記載します。停止前に準備が完了していない場合の対応も決めておきます。
並行作業の時間は、各要素の単純合計ではなく、工程が再開できるまでの時間軸で読みます。同時に行う作業へ人の取り合いや干渉がないかも確かめてください。
よくある質問
外段取りを増やせば必ず生産性が上がりますか?
停止が短くなる可能性はありますが、準備に使う人員・場所・工数の制約もあります。品質や安全、他工程への影響まで含めて成立を確認します。
初品確認の待ちも記録しますか?
定めた再開境界までに発生するなら、待ちも記録します。確認作業の削除ではなく、承認者への連絡や準備の仕組みを改善できるか検討します。
まとめ:停止中の作業を見直し、時間と工数の両方で評価する
切替えの始点・終点を決め、内段取りと外段取りを分けて記録する
運転中に安全に準備できる作業と、方法を変えられる作業を探す
停止時間・作業者の工数・初品品質を同じ条件で比較する
段取り動画の区切りや時間集計、改善候補の整理はAIで自動化できます。現場の安全条件と照合しながら、外段取り化や治具・配置の変更を検討しましょう。
段取り作業の分類・時間集計・改善案作成を自動化できる製造業特化の作業分析AI「Ollo Factory」
① 切替え全体を要素へ整理する
作業動画から区間ごとの時間を整理し、準備、治具交換、条件設定、初品確認に何分かかっているか確認できます。生産中断の始点・終点を決め、設備の状態と人の作業時間を分けて改善を検討します。

Ollo Factoryの公式デモ画面。本文のユニット組立例とは別の作業です。
② 外段取り化や方法変更の候補を検討する
動画から問題点と改善案を提示します。停止中の探索や準備を確かめ、運転中に安全に移せる作業や、残す確認を検討する材料にできます。
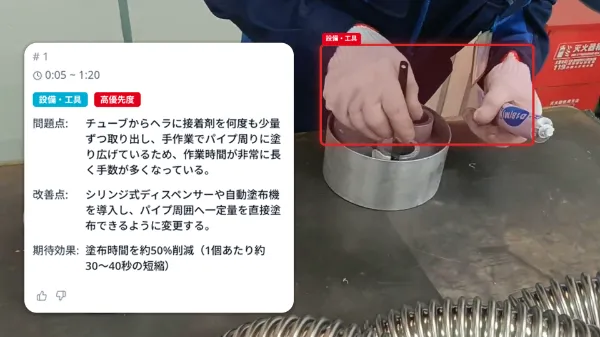
Ollo Factoryの公式デモ画面。本文のユニット組立例とは別の作業です。
設備の停止・安全条件は映像だけで確定しません。外段取り化した作業の人員・時間、初品確認、干渉まで現場で照合します。
関連機能:稼働分析 / 問題点の特定・改善提案
この記事の執筆者
株式会社Ollo
事業開発部リーダー マーケティング担当 Yoshida
製造業特化型の作業分析AI「Ollo Factory」を開発・提供する株式会社Ollo(東京大学 松尾研究室発のAIスタートアップ)で、事業開発とマーケティングを担当。
大学時代は工学部で設計開発を学び、新卒で大手自動車メーカーに入社。新型EVの開発グループで、設計から工場での生産まで幅広くプロジェクトに携わり、研修の一環として、実際に自動車製造工場でのライン作業も経験。その後、製造業領域のスタートアップで営業・マーケティングに従事。
現在は、製造現場でのAI活用を促進し、よりワクワクする働き方を実現できるよう、「Ollo Factory」の販売・マーケティングに取り組んでいる。
一覧に戻る


最新事例や活用方法をまとめた
資料をダウンロード。
Ollo Factoryの導入検討に役立つ情報をご覧いただけます。
